Проводка для прокатки фасонных профилей — точная настройка и выбор

 Проводка для прокатки фасонных профилей — точная настройка и выбор 

2026-10-26

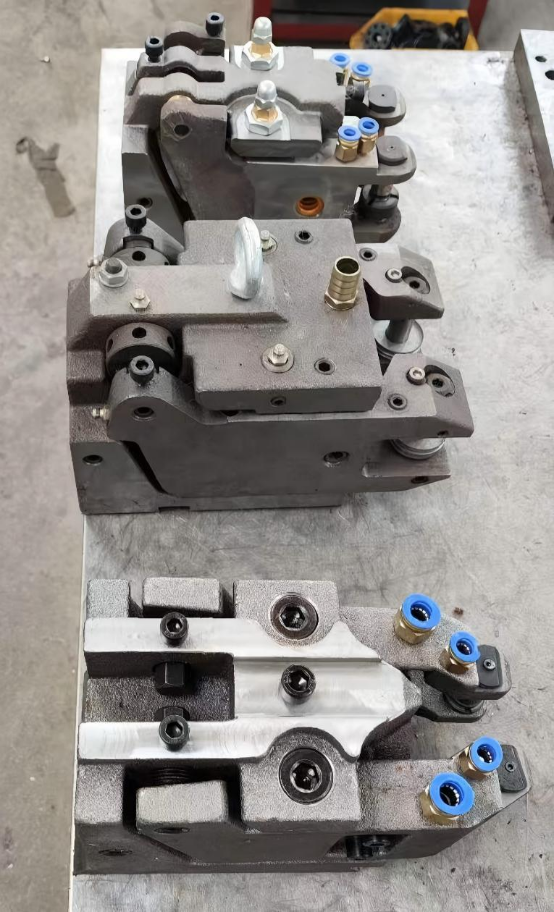
Проводка для прокатки фасонных профилей — не просто направляющий элемент. Это критически важный узел, определяющий точность геометрии профиля, стабильность скорости прокатки и срок службы валков. Мы не раз сталкивались с ситуацией: клиент из Ханьданя жаловался на брак в швеллере №12 — 3–4 % отклонения по высоте полки, сколы на кромках, повышенный износ рабочих клетей. Диагностика показала — проводка не соответствовала жёсткости и температурной деформации заготовки при переходе от черновой к чистовой клети. Именно тогда стало ясно: выбор проводки для прокатки фасонных профилей требует системного подхода, а не подбора по каталогу.

Точная настройка начинается до первого прогона

Фасонные профили — это не круглая катанка. У них сложная геометрия: перепады толщины, острые углы, выступы и впадины. Каждый такой элемент создаёт неравномерную нагрузку на проводку. При недостаточной жёсткости даже миллиметровое люфтовое смещение ролика или жёлоба вызывает вибрацию, которая мгновенно «рисует» волну на поверхности или смещает ось проката. В нашем опыте — если зазор между направляющим роликом и заготовкой превышает 0,15 мм при прокатке уголка 75×75×8 мм, уже через 4–6 часов работы появляются царапины и локальные задиры. Поэтому мы всегда начинаем с трёх параметров: геометрическая совместимость, температурная компенсация и динамическая устойчивость.

Геометрическая совместимость — это не просто «подходит по размеру». Это расчёт радиусов закругления входных кромок жёлоба под конкретный профиль, учёт угла входа заготовки и коэффициента трения стали при 900–1050 °C. Температурная компенсация — обязательна для длинных направляющих линеек: при нагреве до 200 °C сталь удлиняется на 2,3 мм на метр. Без компенсационных зазоров и подвижных опор — деформация корпуса и потеря точности. Динамическая устойчивость проверяется при реальных скоростях: на станах с прокаткой выше 12 м/с даже минимальная дисбалансировка ролика RSC типа вызывает резонанс на частоте 18–22 Гц — и профиль начинает «плавать» в жёлобе.

Четыре ошибки, которые убивают точность

Мы фиксируем их в 7 из 10 проектов при первичном аудите:

  • Универсальная проводка вместо профильной. Четырёхроликовые DRW-проводки отлично работают с круглой заготовкой, но при прокатке двутавра IPE240 они не обеспечивают контроль за скручиванием — результат: крен профиля и перекос в последующих клетях.
  • Неправильный материал роликов. Стандартная сталь 40Х не выдерживает термоциклических нагрузок при прокатке тяжёлых профилей. Через 3–5 смен появляется «волосатость» поверхности — микротрещины, которые передаются на прокат. Решение — легированные термостойкие сплавы с содержанием вольфрама и хрома, как в наших роликах серии JY.
  • Отсутствие регулировки по высоте и углу наклона. Жёстко зафиксированная проводка не компенсирует прогиб валков и изменение диаметра при износе. Особенно критично для кантующих проводок RTC: ошибка в 0,3° угла поворота даёт отклонение оси профиля на 1,8 мм на выходе из клети.
  • Игнорирование защиты поверхности. На станах с высокой производительностью даже микроскопические заусенцы на кромке жёлоба оставляют царапины глубиной 12–18 мкм — это брак по ГОСТ 535–2018. Наше решение — обработка кромок методом электрополирования и применение покрытий на основе Ni–P–B.
  • Как выбрать — практический алгоритм

    Когда заказчик присылает чертёж профиля и параметры стана, мы действуем по чёткому алгоритму:

  • Анализ профиля: определяем зоны максимального напряжения — кромки, переходы, узкие участки. Для швеллера П-образного сечения ключевая зона — внутренний угол основания.
  • Расчёт нагрузки: используем данные по температуре заготовки, скорости прокатки и силе прокатки (из паспорта стана). Например, при прокатке рельса Р65 на скорости 8,2 м/с нагрузка на входную проводку достигает 42 кН.
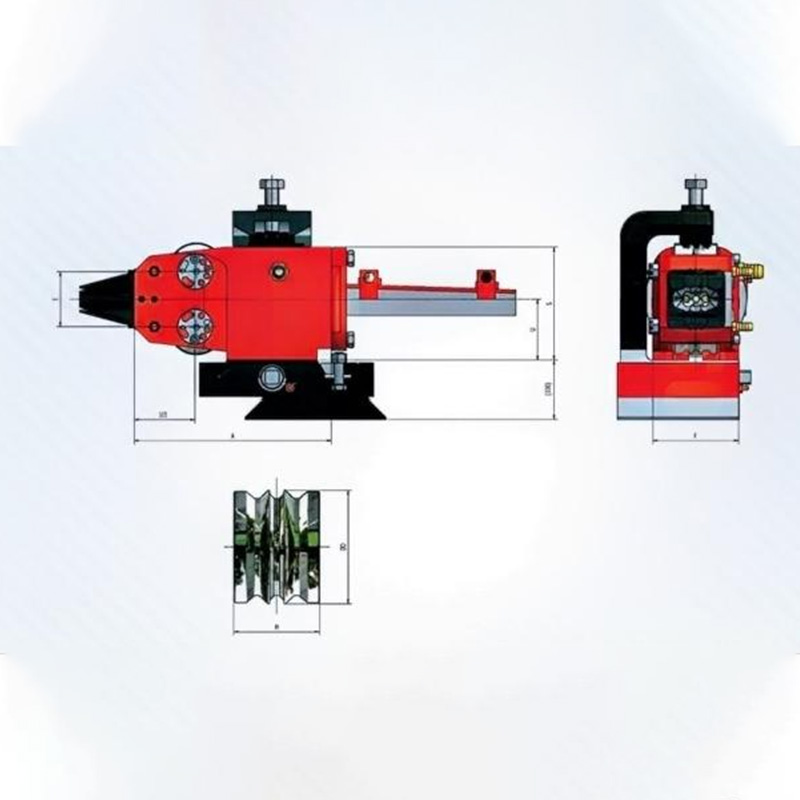
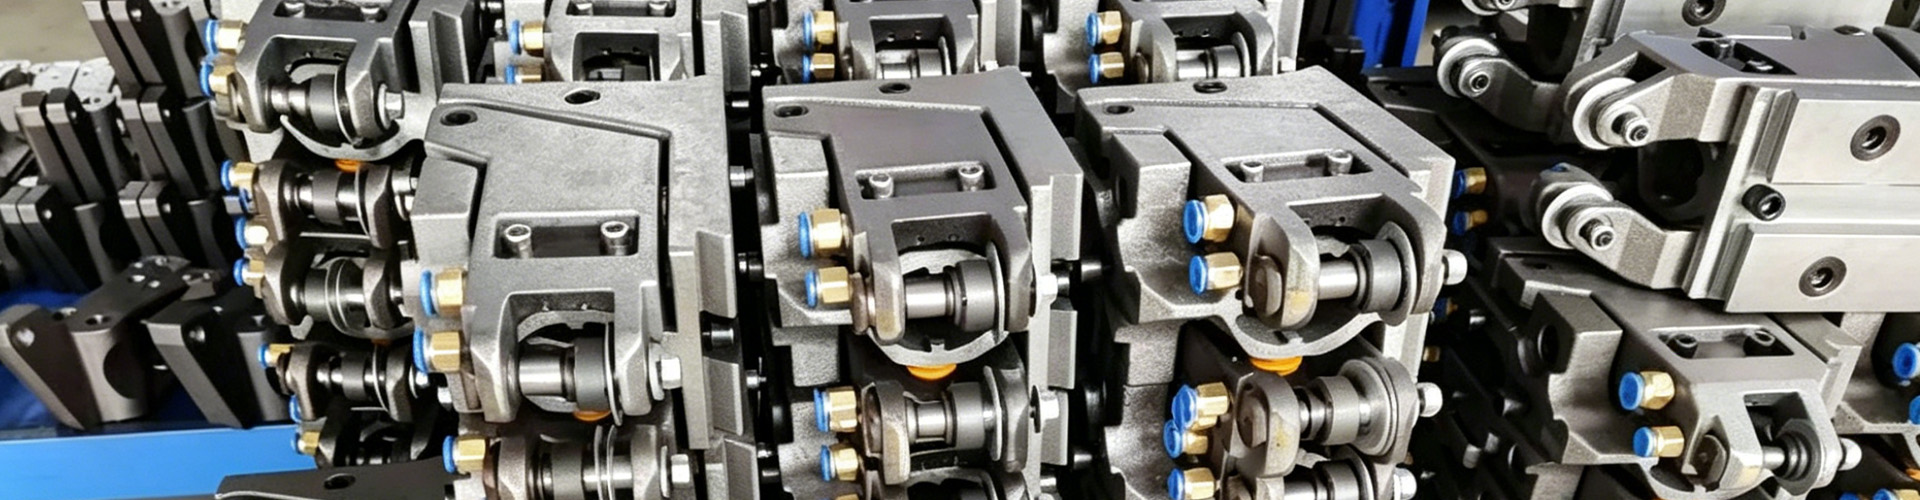
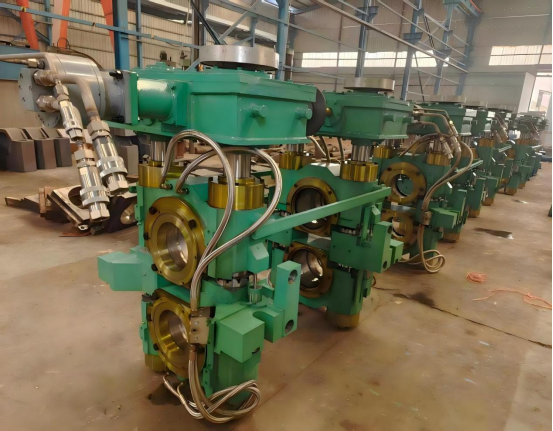
  • Подбор типа: для профилей с высоким отношением высоты к ширине — двухроликовые проводки с регулируемыми подающими колёсиками; для симметричных профилей — четырёхроликовые DR-B с усиленной рамой; для профилей с риской скручивания — кантующие RSC с предварительно настроенным углом поворота.
  • Верификация в цифровом прототипе: моделируем деформацию корпуса при рабочей температуре, проверяем контактное давление в зоне контакта ролик–заготовка. Только после этого — изготовление опытного образца.
  • Точность — это не характеристика, а процесс

    Проводка для прокатки фасонных профилей работает в условиях, где допуск на геометрию составляет ±0,08 мм, а температура корпуса достигает 180 °C. Ни один стандарт не гарантирует стабильность таких параметров без постоянного контроля. Поэтому у ООО Цзинцзян Цзиньи Металлургические Технологии реализована трёхуровневая система проверки: входной контроль материалов (спектральный анализ стали), операционный контроль при термообработке (твердость HRC 58–62 с отклонением не более ±0,5), и окончательная проверка на координатно-измерительной машине Zeiss CONTURA G2 с погрешностью 0,7 мкм. Это позволяет гарантировать, что каждый комплект проводок соответствует заявленным параметрам — вне зависимости от партии.

    Точная настройка — это не разовая процедура. Это ежесменный контроль, адаптация под износ валков и коррекция по данным телеметрии стана. Проводка должна быть не просто деталью — она должна быть частью интеллектуальной системы управления качеством проката. И именно такую проводку мы поставляем — не как товар, а как технологическое решение.
    Главная
    Продукция
    О Нас
    Контакты

    Пожалуйста, оставьте нам сообщение

    Политика конфиденциальности

    Спасибо за использование этого сайта (далее — «мы», «нас» или «наш»). Мы уважаем ваши права и интересы на личную информацию, соблюдаем принципы законности, легитимности, необходимости и целостности, а также защищаем вашу информационную безопасность. Эта политика описывает, как мы обрабатываем вашу личную информацию.

    1. Сбор информации
    Информация, которую вы предоставляете добровольно: например, имя, номер мобильного телефона, адрес электронной почты и т.д., заполнена при регистрации. Автоматически собирается информация, такая как модель устройства, тип браузера, журналы доступа, IP-адрес и т.д., для оптимизации сервиса и безопасности.

    2. Использование информации
    предоставлять, поддерживать и оптимизировать услуги веб-сайтов;
    верификацию счетов, защиту безопасности и предотвращение мошенничества;
    Отправляйте необходимую информацию, такую как уведомления о сервисах и обновления политик;
    Соблюдайте законы, нормативные акты и соответствующие нормативные требования.

    3. Защита и обмен информацией
    Мы используем меры безопасности, такие как шифрование и контроль доступа, чтобы защитить вашу информацию и храним её только на минимальный срок, необходимый для выполнения задачи.
    Не продавайте и не сдавайте личную информацию третьим лицам без вашего согласия; Делитесь только если:
    Получите своё явное разрешение;
    третьим лицам, которым доверено предоставлять услуги (с учётом обязательств по конфиденциальности);
    Отвечать на юридические запросы или защищать законные интересы.

    4. Ваши права
    Вы имеете право на доступ, исправление и дополнение вашей личной информации, а также можете подать заявление на аннулирование аккаунта (после отмены информация будет удалена или анонимизирована согласно правилам). Чтобы реализовать свои права, вы можете связаться с нами, используя контактные данные, указанные ниже.

    5. Обновления политики
    Любые изменения в этой политике будут уведомлены путем публикации на сайте. Ваше дальнейшее использование услуг означает ваше согласие с изменёнными правилами.